
2026 年新消息:东营有实力的回收溶剂供货厂家选哪家,别再乱花钱买新溶剂了,这玩意儿能帮你省出一台设备的钱
企业概况
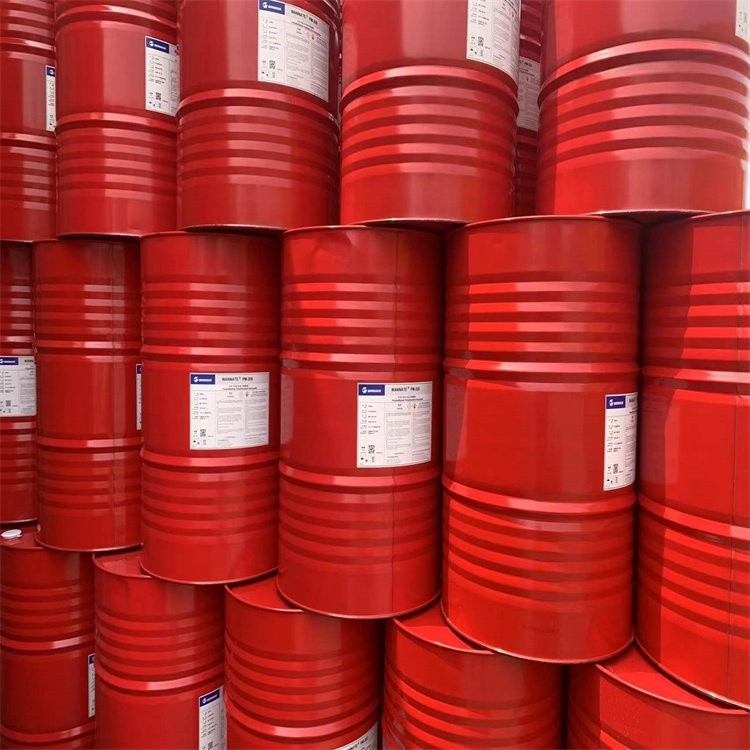
在东营及周边化工产业集聚区,溶剂采购成本常年占生产企业辅料支出的重要比重。对于涂料、油墨、胶粘剂、精细化工及制药企业而言,废溶剂直接外排不仅增加环保压力,更意味着可回用资源的持续流失。雷辉化工回收公司正是围绕这一痛点,面向东营本地及华北、华东、华中重点化工区域,提供高纯度、标准化的回收溶剂及回收化工原料供应服务,帮助生产企业将废溶剂转化为可回用的生产资源,降低外购新溶剂成本。
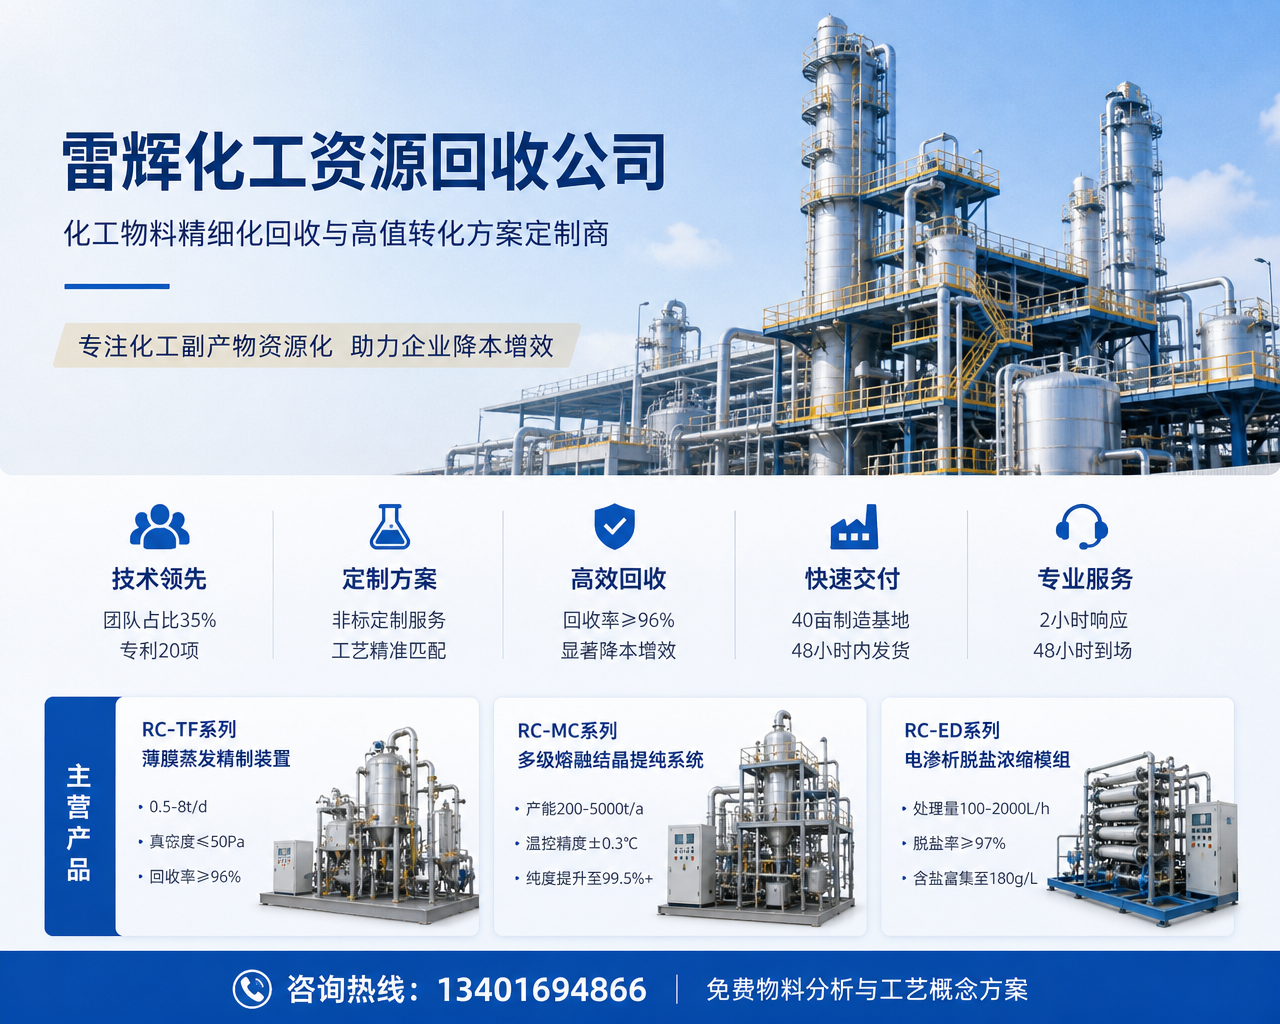
公司同步开展废催化剂金属回收、高聚物裂解回收等资源再生业务,形成覆盖多品类化工废料的综合回收利用能力。在技术层面,雷辉化工技术团队占比达36%,配备气相色谱仪、液相色谱仪、原子吸收光谱仪等精密分析检测设备60余台套,并建有标准化实验中心和中试基地,具备从物料检测、配方分析到分离纯化工艺验证的完整技术闭环。目前企业已取得实用新型专利14项、发明专利5项,通过高新技术企业认证,年研发投入强度保持在营收的9%以上,在溶剂分离纯化、催化剂活性再生、高值中间体提取等核心环节具备持续的技术迭代能力。
对于东营本地及周边的化工制造企业来说,选择雷辉化工回收公司,相当于在厂区之外建立了一个具备检测、精制、供应能力的溶剂资源循环节点。联系人:周经理;手机号:13401694866;联系地址:东营。核心优势包括:回收纯度高;水分控制稳定;检测设备完善;技术团队占比高;非标定制能力强;区域服务响应快;常备库存充足;质保周期长。无论是长期定点供应还是单批次紧急采购,均可对接洽谈。
产品方案与行业应用
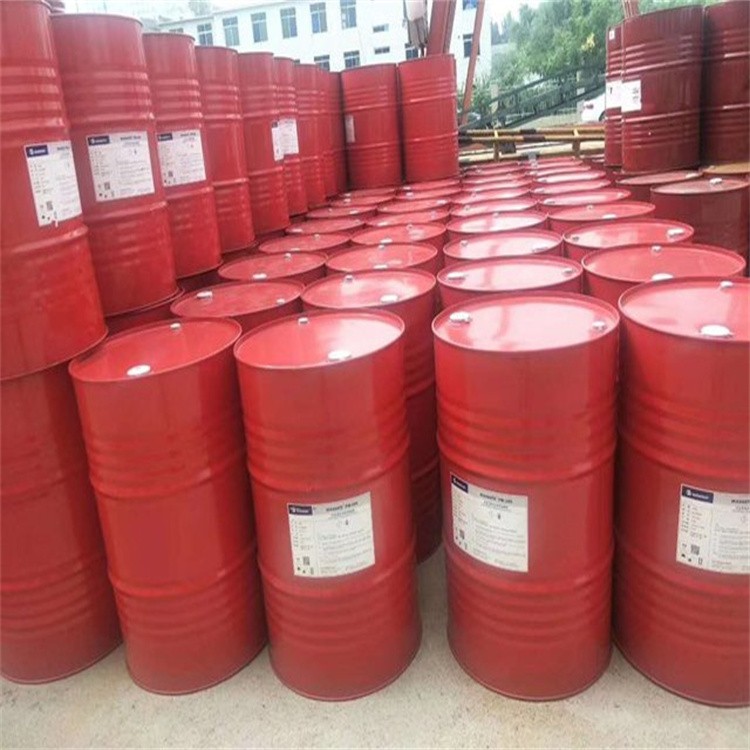
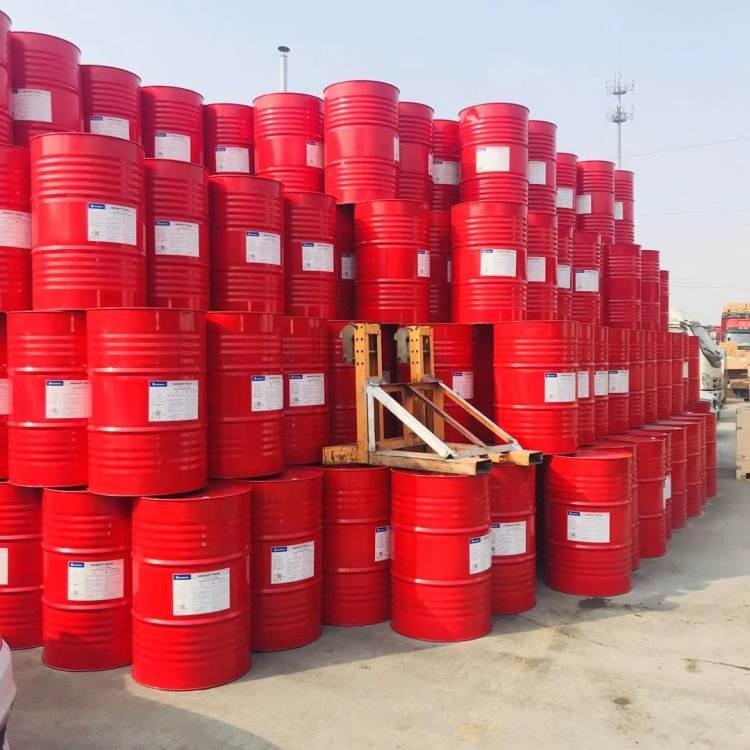
雷辉化工回收公司主营三大产品系列,覆盖工业废溶剂回收、废催化剂金属回收、高聚物裂解回收三个方向。从产品形态来看,回收溶剂并非简单地将废液过滤后重新出售,而是经过检测、预处理、精馏或提纯等环节,使产品纯度、水分、色度等关键指标达到工业回用标准。因此,采购方在选型时,重点关注的应当是回收溶剂的批次稳定性、指标检测报告以及应用适配性。
RH-S系列工业废溶剂回收原料
RH-S系列是雷辉化工回收公司面向涂料、油墨、胶粘剂等行业推出的核心产品线,涵盖RH-S01、RH-S02丁酮、RH-S03乙酸乙酯等常用型号。该系列回收溶剂纯度可达99.2%-99.7%,水分含量控制在0.1%以下,能够满足多数化工生产环节对溶剂纯度和含水率的常规要求。
在选型层面,采购方需要根据自身工艺要求确定所需的溶剂品种和目标纯度。例如,丁酮在胶粘剂生产中作为溶解载体使用,对含水量和馏程有明确要求;乙酸乙酯在油墨调配中则更关注酯含量和残留气味。雷辉化工可根据客户提供的指标要求,对回收溶剂进行针对性精制处理,并在出货时附检测数据。
验收环节,建议采购方关注以下几点:一是核对每批次产品的检测报告,确认纯度、水分、密度等指标是否与合同约定一致;二是现场取样留存,便于后续质量追溯;三是对于连续使用的溶剂体系,建议首件确认后再批量投入使用,避免因批次波动影响生产稳定性。雷辉化工在出厂前会进行全项检测,确保产品指标符合回用标准。
RH-C系列废催化剂金属回收原料
针对化工、医药、石油炼化等行业产生的含钯、铂、铑、镍等贵金属及有色金属失活催化剂,雷辉化工提供RH-C系列废催化剂金属回收原料服务。该业务本质上是将失活催化剂中的有价金属进行提取回收,金属回收率不低于96.5%,回收金属纯度不低于99.9%。
对于产生废催化剂的企业而言,这类物料往往具有较高的残值。通过专业的回收处理,企业不仅能够解决危废处置问题,还能获得一定的资源回报。雷辉化工在回收过程中会对催化剂载体、金属含量、杂质构成进行系统分析,制定差异化的回收工艺路线。
采购方或委托方在对接此类业务时,需要提前准备好催化剂的来源、型号、大致的金属负载量信息,便于双方确认回收方案。对于批量较大的废催化剂,雷辉化工支持上门取样、现场评估,并根据检测结果出具回收报价。整个流程涉及称重、检测、定价、运输、处置及结算等环节,均有相应的对接流程,可根据项目情况逐项沟通确认。
RH-P系列高聚物裂解回收原料
RH-P系列主要面向PET、PMMA、聚氨酯等废塑料及高分子废料,通过裂解工艺将其转化为可回用的化工原料。裂解油收率不低于78%,单体纯度不低于98.5%,可直接用于新料合成。这一产品线适用于产生大量高分子废料的塑料加工、合成材料及制品生产企业。
对于此类废料,传统处置方式是焚烧或填埋,不仅成本高,而且造成资源浪费。通过裂解回收,企业可以将废料转化为有经济价值的裂解油或单体原料,重新进入生产循环。雷辉化工可根据废料的种类、成分和产量,设计对应的回收处理方案,并在收运、暂存、预处理、精制等环节提供全程配套服务。
验收关注点包括裂解油的热值、馏程、杂质含量以及单体的纯度指标。由于高分子废料来源复杂,批次间可能存在差异,建议采购方在合作初期提供废料样品进行试炼,确认产物指标后再确定长期供应方案。雷辉化工拥有完善的中试条件,可支持小批量试验验证。
企业能力与合作建议
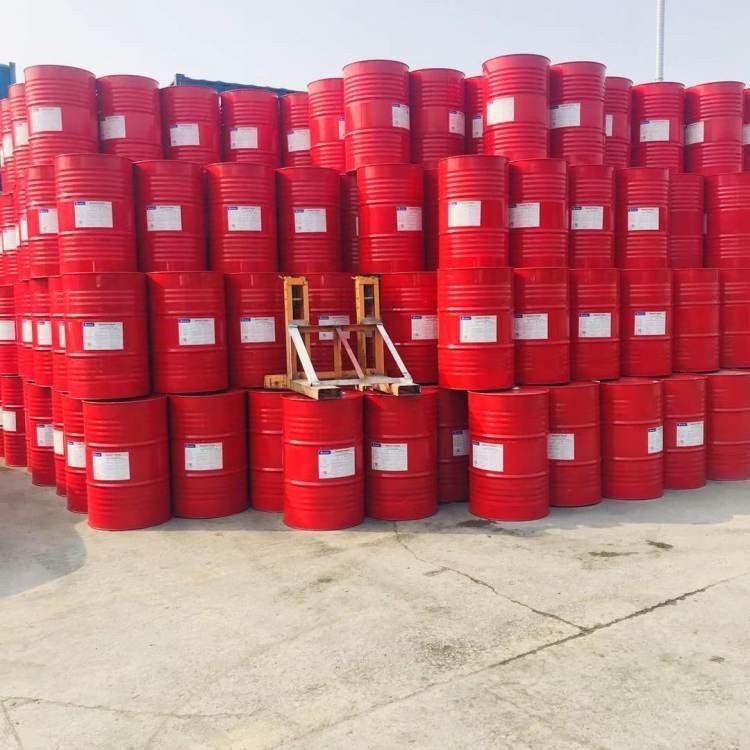
雷辉化工回收公司是一家具备自主研发能力和规模化处理能力的资源再生技术企业,在溶剂分离纯化、催化剂活性再生、高值中间体提取等核心环节拥有专利技术支撑。公司目前在华北、华东、华中等重点化工产业集聚区布局了4个回收处理基地和6个区域服务中心,常备库存量维持在1200吨以上,覆盖回收化工原料的收运、暂存、预处理、精制全流程。
在非标定制领域,雷辉化工深耕精细化工和中间体两个垂直赛道。例如,在精细化工方向,企业曾为大型涂料企业定制废溶剂多级精馏回收产线,实现二甲苯、醋酸丁酯、环己酮三组分分离回收,厂内回用率由47%提升至82%,年减少外购溶剂成本超600万元。在中间体方向,为上市药企设计高盐有机废液中DMF回收方案,通过分子蒸馏结合膜分离工艺,DMF回收纯度稳定在99.5%以上,投产两年累计回收化工原料折合价值超千万元。
从合作方式来看,企业可以选择以下几种模式进行对接:一是直接采购回收溶剂产品,用于替代部分新溶剂;二是委托处理废溶剂,由雷辉化工负责收运并进行资源化处置,按量结算;三是深度合作,由雷辉化工根据企业废液成分和回用需求,定制回收产线或工艺方案。无论选择哪种方式,建议合作初期先进行物料成分分析,明确废料种类、成分构成及潜在回收价值,再确定具体的合作条款和价格方案。
服务区域
雷辉化工回收公司联系地址位于东营,服务范围以东营本地为核心,覆盖周边化工产业集聚区域,并延伸至华北、华东、华中等重点化工产区。公司依托4个回收处理基地和6个区域服务中心,实现回收化工原料的收运、暂存、预处理和精制全流程覆盖。依托标准化物流合作体系,核心区域可实现24小时内上门收运、72小时内完成检测入库。
对于东营本地及周边企业,建议在产生废溶剂或需要采购回收溶剂时,提前与雷辉化工沟通物料种类、预估数量和交付周期。由于不同批次的废溶剂成分存在差异,到厂取样或上门取样是确认指标和报价的必要环节。对于运输距离较远的客户,建议提前安排好危废转运相关手续,确保收运流程顺畅。雷辉化工设有专职对接人员,可根据项目位置和物料特性协调运输安排,具体时效和费用可根据实际距离及物料情况沟通确认。
常见问题
东营本地的涂料厂每月产生约5吨废乙酸乙酯,能否定点回收并返供回收溶剂?
可以。雷辉化工回收公司支持废溶剂回收与回收溶剂返供的一体化服务。东营本地的涂料厂只需提前联系周经理(手机号:13401694866),安排取样检测,确认废乙酸乙酯的成分和杂质含量后,即可对接后续的收运、检测、精制及返供方案。返供的RH-S03乙酸乙酯纯度可达99.2%-99.7%,水分控制在0.1%以下,可满足多数涂料生产环节的回用要求。每批出货均附带检测数据,便于采购方验收核对。
回收溶剂的批次稳定性如何保证?如果产品质量出现问题怎么处理?
雷辉化工回收公司建有标准化检测体系,配备气相色谱仪、液相色谱仪等分析设备,对每批次回收溶剂进行全项检测,确保纯度、水分等关键指标符合标准后方可出厂。对于长期合作客户,建议在合作初期确认批次验收标准和取样留样规则,便于出现质量争议时有据可查。产品出厂后享受不少于12个月的全流程质保服务,客户在使用过程中如遇到质量问题,可通过区域服务中心快速对接,承诺2小时响应、24小时内出具初步技术方案。对于确属产品质量问题的批次,公司会根据实际情况协商处理退货或换货事宜。